


Bài viết
Thiết bị/ dụng cụ rút ốc tán (bắn tán rút) là gì, có những loại nào?

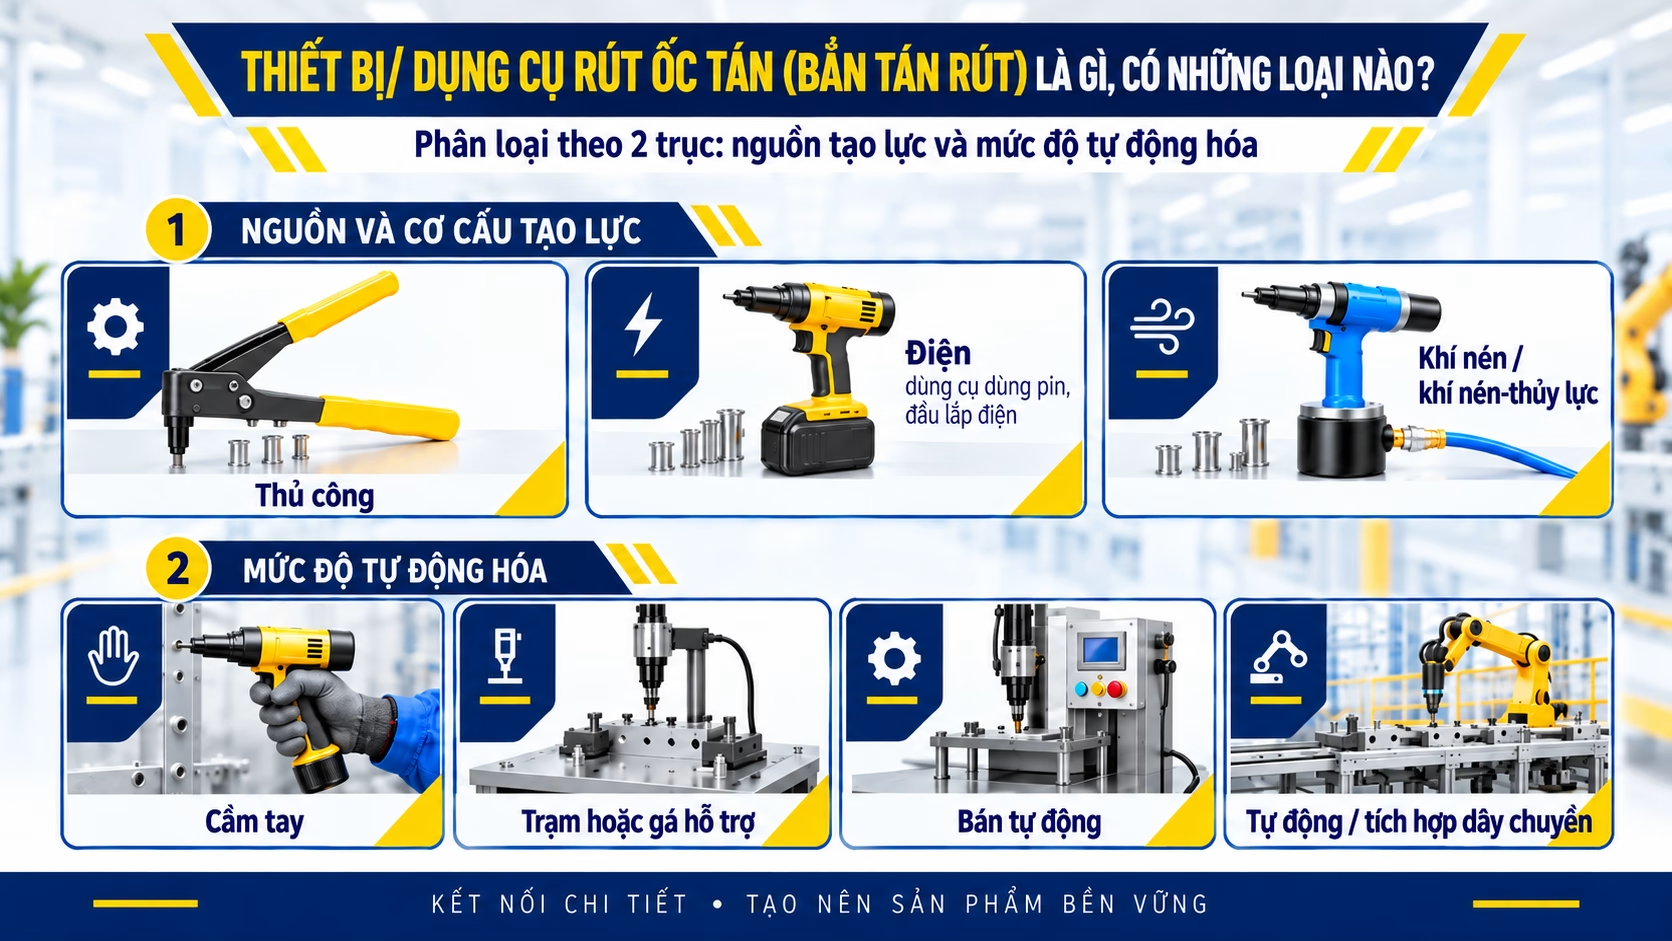
Dụng cụ rút ốc tán là thiết bị lắp tán có ren trong vào phôi, tạo điểm bắt bu lông tại những vị trí chỉ thuận tiện tiếp cận từ một phía. Trên thị trường, các giải pháp trải từ kìm thủ công, dụng cụ dùng pin, thiết bị khí nén–thủy lực đến đầu lắp tích hợp vào trạm tự động.
Để chọn đúng, cần nhìn theo hai trục: nguồn và cơ cấu tạo lực; mức độ tự động hóa công việc. Một đầu lắp tự động vẫn có thể dùng điện hoặc khí nén–thủy lực. Vì vậy, chỉ hỏi máy dùng pin hay khí nén chưa đủ để xác định giải pháp phù hợp.
Mục lục bài viết
1. Dụng cụ rút ốc tán là gì?
Ốc tán, tán rút và ecu rút là các tên gọi thường dùng cho chi tiết có ren trong được lắp vào phôi. Dụng cụ rút ốc tán là công cụ dùng để lắp chi tiết đó. Sau khi rút và tháo dụng cụ ra, tán ở lại trên phôi để nhận bu lông.
Các tên gọi như súng rút ốc tán, súng bắn tán rút, súng bắn ecu rút hoặc máy rút ốc tán thường chỉ cùng nhóm công cụ lắp tán có ren. Khi đọc catalogue quốc tế, tên “blind rivet nut tool” giúp xác định đúng đối tượng này.
Ứng dụng điển hình là tạo điểm bắt bu lông trên vật liệu tấm, vỏ máy, tủ điện hoặc khung hộp, nơi khó đặt và giữ đai ốc ở mặt sau. Mối lắp cần chọn tán có dải chiều dày kẹp phù hợp với phôi và chuẩn bị lỗ theo yêu cầu của loại tán.
Dụng cụ rút ốc tán khác dụng cụ rút đinh ở phần làm việc và kết quả mối ghép. Với đinh rút thông thường, dụng cụ kẹp và kéo lõi đinh đến khi lõi đứt; với tán có ren, mũi ren được tháo ra sau khi lắp, để lại ren trong nhận bu lông. Khi mua dụng cụ, cần xác định đang lắp đinh rút hay tán có ren.
2. Dụng cụ rút ốc tán hoạt động như thế nào?
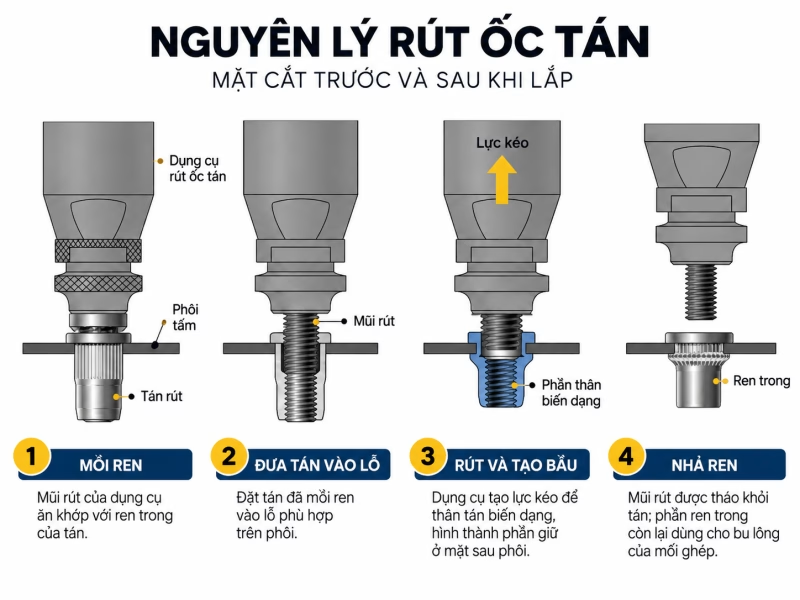
Ở phương pháp kéo thường gặp, mũi rút có ren ăn khớp với ren trong của tán. Đầu tỳ giữ phía đầu tán, trong khi mũi rút kéo phần có ren về phía dụng cụ. Đoạn thân có khả năng biến dạng tạo bầu phía sau phôi, giữ phôi giữa đầu tán và bầu này.
- Mồi ren: mũi rút của dụng cụ ăn khớp với ren trong của tán.
- Đưa tán vào lỗ: đặt tán đã mồi ren vào lỗ phù hợp trên phôi.
- Rút và tạo bầu: dụng cụ tạo lực kéo để thân tán biến dạng, hình thành phần giữ ở mặt sau phôi.
- Nhả ren: mũi rút được tháo khỏi tán; phần ren trong còn lại dùng cho bu lông của mối ghép.
Bốn bước trên giải thích cơ chế hình thành mối lắp. Cách mồi và nhả ren có thể dùng tay quay hoặc cơ cấu tự động tùy dụng cụ. Tùy cơ cấu và model, quá trình rút có thể được kiểm soát theo lực hoặc theo hành trình; thông số cài đặt phải phù hợp với tán và phôi.
3. Có những loại dụng cụ rút ốc tán nào?
Có thể chia các dụng cụ cầm tay theo nguồn và cơ cấu tạo lực thành nhóm thủ công, nhóm điện dùng pin và nhóm dùng khí nén, trong đó có khí nén–thủy lực. Ở quy mô dây chuyền, cần xét thêm cách tích hợp và tự động hóa. Các nhóm dưới đây mô tả những hướng giải pháp chính, không phải bốn loại loại trừ lẫn nhau.
3.1. Dụng cụ rút ốc tán thủ công
Kìm rút ốc tán bằng tay dùng sức người qua cơ cấu đòn bẩy, tay quay hoặc cơ cấu truyền lực phù hợp. Nhóm này hoạt động độc lập với nguồn khí và pin. BT-604 tại Renvi là một ví dụ dùng cơ cấu đòn bẩy.
Dụng cụ thủ công phù hợp để xem xét cho sửa chữa, lắp đặt rải rác hoặc công việc ít mối rút. Khi chọn cần tính cả khoảng mở tay kìm, tư thế làm việc và mức gắng sức; cùng một dụng cụ có thể dễ thao tác trên bàn nhưng bất tiện ở góc hẹp.
3.2. Dụng cụ khí nén và khí nén–thủy lực
Nhóm dùng khí nén nhận năng lượng từ đường cấp khí, thường được gọi là súng bắn tán rút bằng hơi. Với thiết bị khí nén–thủy lực, khí nén kết hợp bộ phận thủy lực để tạo lực rút. GESIPA FireFox là một ví dụ thuộc cơ cấu này theo tài liệu hãng.
Khí nén mô tả nguồn cấp, còn khí nén–thủy lực mô tả thêm cơ cấu truyền lực bên trong. Khi so sánh máy, cần đọc cấu tạo và thông số của từng model, không suy cơ cấu chỉ từ tên “súng hơi”. Rocol RL-0312K là ví dụ dụng cụ dùng khí nén trong danh mục Renvi.
Nhóm này đáng cân nhắc ở vị trí làm việc cố định có thể bố trí đường khí. Các điều kiện cần đối chiếu gồm áp suất, lượng khí tiêu thụ, đường ống và yêu cầu bảo dưỡng của máy; đường hơi cũng ảnh hưởng khả năng di chuyển quanh phôi.
Tham khảo thêm bài viết Top 3 dụng cụ rút ốc tán khí nén Rocol
3.3. Dụng cụ điện dùng pin
Súng rút ốc tán bằng pin dùng năng lượng điện từ pin để vận hành cơ cấu lắp tán, giúp người dùng làm việc không cần kéo đường hơi. Rocol RL-860 phiên bản 2 pin là một ví dụ trong danh mục Renvi.
Ưu điểm thực tế là dễ chuyển vị trí trong xưởng hoặc ngoài công trường. Đổi lại, cần tính khối lượng cả pin, khả năng tiếp cận chỗ lắp, thời gian sạc và phương án thay pin khi công việc kéo dài.
Khả năng rút và kiểm soát mối lắp phụ thuộc từng model. Có dụng cụ pin hỗ trợ cả điều khiển theo lực và hành trình, chẳng hạn NB08PT-18 theo STANLEY Engineered Fastening. Đây là tính năng của model cụ thể, không phải đặc điểm mặc định của mọi súng pin.
3.4. Thiết bị tích hợp, bán tự động và tự động
Khi cần đưa công đoạn lắp tán vào dây chuyền, dụng cụ có thể được bố trí trên gá hoặc trạm lắp, thay vì người vận hành cầm và định vị từng mối. Mức tự động hóa phụ thuộc những việc hệ thống đảm nhiệm: cấp tán, đưa phôi vào vị trí, kích hoạt chu trình, kiểm tra và ghi nhận kết quả.
Theo Böllhoff, RIVKLE Automation E là hệ thống lắp bằng điện có cấp tán tự động; HSA 2.0 dùng đầu lắp khí nén–thủy lực. GESIPA cũng có giải pháp FireRex cho tích hợp và ứng dụng robot. Những ví dụ này cho thấy nguồn tạo lực và mức tự động hóa là hai quyết định riêng.
Súng cầm tay tự mồi hoặc nhả ren vẫn cần người định vị và thao tác với phôi; tính năng đó chưa đồng nghĩa một trạm lắp tự động hoàn chỉnh. Với hệ thống tích hợp, cần đánh giá cả đồ gá, bộ cấp tán, kiểm soát quá trình và giao tiếp với dây chuyền.
Danh mục Renvi hiện tổ chức dụng cụ cầm tay theo ba nhóm thủ công, khí nén và dùng pin. Các ví dụ BT-604, RL-0312K và RL-860 ở trên giúp hình dung sản phẩm trong từng nhóm; phạm vi công nghệ trên thị trường còn bao gồm các giải pháp tích hợp vừa nêu.
4. Chọn nhóm dụng cụ nào cho công việc của bạn?
Hãy chọn theo hai quyết định riêng: nguồn và cơ cấu tạo lực phù hợp với nơi làm việc; mức hỗ trợ hoặc tự động hóa phù hợp với cách tổ chức sản xuất. Sau đó kiểm tra khả năng của model với tán và phôi.
Bảng A — Chọn nguồn và cơ cấu cho dụng cụ cầm tay
| NHÓM | ĐIỀU KIỆN NÊN CÂN NHẮC | ĐIỂM CẦN KIỂM TRA |
|---|---|---|
| Thủ công | Cần dụng cụ không phụ thuộc pin hoặc khí; thao tác không thường xuyên. | Sức thao tác, khoảng mở tay kìm, loại tán và bộ mũi phù hợp. |
| Khí nén / khí nén–thủy lực | Làm tại xưởng, vị trí tương đối cố định, có thể bố trí nguồn khí. | Nguồn khí, đường hơi và thông số kiểm soát quá trình theo model và loại tán. |
| Dùng pin | Thường xuyên di chuyển, không thuận tiện kéo đường hơi. | Khả năng của model, pin/sạc tương thích và kế hoạch duy trì nguồn. |
Bảng B — Chọn mức độ hỗ trợ và tự động hóa
Bảng dưới so sánh mức tham gia của người vận hành và phần công việc do thiết bị đảm nhiệm. Đây là khung tham khảo của bài viết, không phải tiêu chuẩn phân cấp chung cho mọi hệ thống.
| MỨC VẬN HÀNH | VAI TRÒ CỦA NGƯỜI VẬN HÀNH | PHẦN THIẾT BỊ HỖ TRỢ |
|---|---|---|
| Cầm tay | Cầm dụng cụ, định vị và kích hoạt từng mối lắp. | Tạo lực rút; mồi hoặc nhả ren tùy model. |
| Trạm hoặc gá hỗ trợ | Đưa phôi vào gá và chủ động thao tác lắp. | Giữ hoặc định vị phôi, hỗ trợ bố trí dụng cụ. |
| Bán tự động | Thực hiện một phần chu trình, như nạp hoặc lấy phôi. | Tự thực hiện các công đoạn đã cấu hình trong chu trình. |
| Tự động / tích hợp dây chuyền | Thiết lập, giám sát và xử lý bất thường. | Phối hợp cấp tán, định vị, lắp và kiểm tra theo cấu hình. |
Ngoài nguồn cấp, hãy xem máy kiểm soát quá trình rút thế nào. Điều khiển theo hành trình giới hạn quãng dịch chuyển của mũi rút; điều khiển theo lực đặt mức lực kéo mục tiêu. STANLEY Engineered Fastening công bố cả hai chế độ trên một số model. Với công việc có yêu cầu truy xuất, cần kiểm thêm khả năng giám sát và lưu kết quả từng mối lắp.
Trước khi chuyển sang chọn model, hãy chuẩn bị các thông tin sau:
- Loại tán cần lắp: size ren, vật liệu, kiểu thân và dải chiều dày kẹp của tán.
- Phôi và vị trí thao tác: chiều dày, lỗ lắp, khả năng đưa đầu dụng cụ vào và khoảng trống xung quanh.
- Điều kiện làm việc: có nguồn khí hay không, mức độ di chuyển và tần suất thao tác.
- Yêu cầu dụng cụ: mũi đúng ren, phạm vi làm việc, chế độ kiểm soát theo lực hoặc hành trình và khả năng ghi nhận kết quả nếu cần truy xuất.
Cùng size ren chưa đủ để kết luận hai tán dùng được cùng cài đặt: vật liệu, kiểu thân và chiều dày kẹp đều ảnh hưởng việc lựa chọn. Trước khi triển khai, đối chiếu tài liệu của tán và dụng cụ, rồi kiểm tra mối lắp thử trên đúng bộ phôi dự kiến.


